

Наши возможности по контролю качества и измерениям: не просто изготовить детали, а иметь данные, когда нужно быстро определить источник отклонения
Для закупщиков, SQE и менеджеров по качеству в Европе, Японии и на других зрелых производственных рынках действительно важно не только то, что партия деталей выглядит приемлемой в момент отгрузки. Ключевой вопрос в том, может ли поставщик при возникновении проблемы на этапе сборки, ресурсных испытаний или послепродажного сервиса быстро предоставить прослеживаемые записи по качеству, данные по первому образцу, информацию о партии материала и подтверждение по критическим размерам.
Глобальным клиентам нужна не фраза «мы уделяем большое внимание качеству», а система, которую можно стабильно выполнять и в серийном производстве: процессный контроль, прослеживаемость входящих материалов, логика first article inspection, а также понятный метод разбора отклонений и их повторного анализа.
ЗдесьОсобое внимание мы уделяем трассируемым записям по партиям, проверке первой детали (First Article Inspection, FAI), фиксации ключевых размеров, контролю серийной стабильности и совместному анализу причин отклонений при возникновении нестандартных ситуаций.
1. Когда возникает проблема, что можно отследить назад
Наш подход к качеству — не только провести текущую партию через проверку, но и при необходимости связать каждую критическую деталь с партией материала, источником поставщика, производственным заданием, ключевыми операциями и результатами измерений, чтобы ваша команда могла быстрее выполнить root cause analysis.
В закупке механических деталей многие реальные проблемы начинают болеть не в момент, когда деталь ещё можно установить, а спустя недели или месяцы, когда появляется отклонение, а у команды не хватает доказательств для判断 корневой причины. Для критических конструктивных деталей, базовых элементов сборки, уплотнительных компонентов, tight tolerance деталей и функциональных обрабатываемых деталей мы строим соответствующую логику прослеживаемости по требованиям проекта.
Ценность этого не в том, чтобы увеличить количество документов. Смысл в том, чтобы при возникновении интерференции при сборке, колебаний размеров, различий между партиями или претензий с площадки ваша команда закупки, качества и engineering могла понять, это проблема ревизии чертежа, различий во входящем материале, смещения обработки или реальных условий эксплуатации.
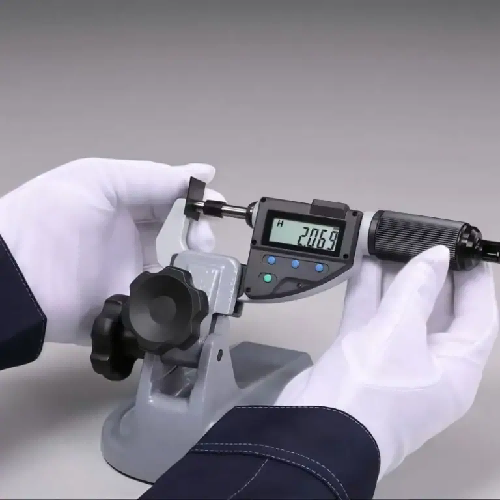
2. First article inspection, запись критических размеров и поэтапный выпуск делают внутреннее утверждение более обоснованным
Для нового проекта, образцов, пилотной партии и перехода в серию клиенту обычно важен не лозунг вроде «мы можем держать ±0,001 мм», а способность поставщика предоставить first article inspection report, записи по ключевым размерам, сравнение размерных трендов, подтверждение входящего материала и обоснование выпуска партии.
Ключевая ценность first article inspection в том, чтобы раньше обнаружить процессную проблему и подтвердить, действительно ли производство способно стабильно воспроизводить требуемый результат, а не ждать, пока дефектный источник проявится уже после запуска объёма.
Если ваш внутренний процесс требует поэтапного согласования — через sample validation, pilot run и mass production release — мы можем согласовать соответствующую схему инспекции. Для критических размеров, посадочных отверстий, базовых плоскостей, уплотнительных поверхностей, геометрических допусков и чувствительных к сборке признаков мы предпочитаем определять акценты контроля по риску конкретного проекта, а не применять одну и ту же шаблонную форму ко всем деталям.
3. Контроль качества в серии не должен зависеть от того, «особенно ли внимательно мы работаем только на крупном заказе»
Многие зарубежные клиенты опасаются, что поставщик очень тщательно работает на стадии образца, а при серийном заказе начинает полагаться на опыт и удачу. Мы понимаем эту тревогу, потому что batch-to-batch consistency сама по себе является частью системной способности поставщика.
Для нас контроль качества не должен становиться строгим только на first article или на заказе с высокой суммой. Логика должна быть одинаковой между образцом, pilot run и непрерывной серийной поставкой, включая управление версией процесса, контрольные точки по ключевым размерам, способ подтверждения first piece и механизм escalation при отклонении.
Для mechanical equipment parts, automation equipment parts, fixture components, housing parts и custom machined parts мы уделяем больше внимания тому, можно ли стабильно повторить один и тот же процесс, а не тому, получился ли один образец случайно очень красивым. На вашу эффективность на площадке обычно влияет не первая деталь, а тридцатая, трехсотая и следующая повторная партия.
4. Когда появляется отклонение, готовность участвовать в анализе важнее, чем просто «переделать по чертежу»
Зрелые клиенты при выборе поставщика часто обращают внимание не только на то, способен ли он изготовить по чертежу, но и на то, готов ли он участвовать в разборе проблемы, когда на площадке появляется interference при сборке, отказ уплотнения, размерный дрейф или отклонение на ресурсных испытаниях.
Мы принимаем участие в разумном объёме в problem review вместе с заказчиком, включая повторную проверку записей по ключевым размерам, маршрута процесса, точек инспекции и понимания чертежа на основе обратной связи с площадки. Цель не в том, чтобы автоматически вернуть ответственность заказчику или пользователю, а в том, чтобы сократить область поиска причины.
Если во время batch production возникает отклонение по размерам, interference в посадке, нестабильность повторного базирования или падение эффективности сборки, мы можем совместно пересмотреть процесс и схему контроля и затем перенести выводы в process control следующих партий. Для глобальных производителей оборудования это означает не просто machining supplier, а manufacturing partner, который готов поддерживать quality traceability, problem localization и continuous improvement.
1. Когда возникает проблема, что можно отследить назад
Мы заранее строим прослеживаемость по ключевым деталям, чтобы при отклонении вы могли быстро вернуться к партии материала, источнику поставки,工单 и данным измерений.
Загрузить чертежи и обсудить трассируемостьПосмотреть полное объяснение прослеживаемости ⌄
При закупке механических деталей настоящая сложность часто возникает позже, когда появляется отклонение, а у команды нет достаточно данных для определения корневой причины. Поэтому для важных конструктивных, базовых, уплотнительных и tight tolerance деталей мы строим соответствующую логику трассируемости.
Это помогает вашей команде отличить проблему ревизии чертежа, входящего материала, смещения обработки или условий использования, а не ограничиваться только повторным изготовлением партии.
2. First article inspection и поэтапный выпуск
Для новых проектов и пилотных партий клиенту нужен не лозунг о сверхточности, а first article inspection report, записи по критическим размерам и понятное основание для выпуска партии.
Загрузить чертежи и задать требования FAIПосмотреть полную схему first article inspection ⌄
Мы рассматриваем first article inspection как способ рано выявить процессную проблему и проверить, действительно ли производство способно стабильно воспроизводить требуемый результат. Это особенно важно для новых проектов, образцов, пилотных партий и этапа перехода в серию.
Если вам нужен поэтапный внутренний approval через образцы, pilot run и mass production release, мы можем согласовать соответствующий план инспекции по критическим размерам, посадочным отверстиям, базовым плоскостям, уплотнительным поверхностям и геометрическим допускам.
3. Серийный контроль качества должен быть последовательным
Клиенты опасаются, что на этапе образца поставщик работает тщательно, а в серии начинает полагаться на опыт и удачу, поэтому для нас batch-to-batch consistency — обязательная часть системы качества.
Загрузить чертежи и обсудить серийный контрольПосмотреть полное описание контроля между партиями ⌄
Контроль качества должен сохранять одну и ту же логику между образцом, pilot run и непрерывной поставкой: управление версией процесса, контрольные точки, first piece confirmation и escalation mechanism при отклонении.
Для mechanical equipment parts, automation equipment parts, fixture components, housing parts и custom machined parts решающим становится не то, насколько хорошо получилась первая деталь, а можно ли повторить тот же результат на 30-й, 300-й детали и в следующей партии.
4. Готовность участвовать в анализе проблемы важнее, чем просто переделать по чертежу
Когда возникает assembly interference, утечка, размерный дрейф или отклонение в ресурсном тесте, зрелому клиенту важнее понять, готов ли поставщик участвовать в анализе проблемы, а не только предложить повторное изготовление.
Загрузить чертежи и обсудить анализ отклоненийПосмотреть полную схему разбора отклонений ⌄
Мы готовы в разумных пределах участвовать в review проблемы вместе с клиентом, повторно проверять записи по ключевым размерам, маршрут обработки, точки инспекции и понимание чертежа на основе информации с площадки.
Если в batch production появляется отклонение по размерам, interference в посадке, нестабильность повторного позиционирования или падение эффективности сборки, выводы по problem review могут быть перенесены в process control следующих партий, чтобы улучшение оставалось не разовым, а устойчивым.
Отраслевые применения и типовые детали: важно не только уметь обрабатывать, но и понимать, какую роль деталь играет внутри оборудования
В глобальных закупках механических и оборудованных компонентов один из самых практичных вопросов состоит в том, что многие поставщики умеют выполнять CNC machining, turning, milling и детали, связанные со сборкой, но не всегда действительно понимают, какую функцию эта деталь выполняет в составе всей машины или производственного модуля.
Клиенты обычно ищут не просто поставщика, который «может обработать по размерам», а партнера, который по drawing, GD&T и сборочным связям понимает, почему данная деталь важна, какие зоны нельзя оценивать только по внешнему размеру и где стоит заранее предупредить о технологическом риске.
Страница ориентирована на automation equipment parts, valve body и manifold block, fixture parts, enclosure parts, housing parts и другие детали, чувствительные к сборке, стабильности и повторяемости поставок.
1. Детали для автоматизационного оборудования: сократить время выверки, прокладок и повторной настройки на площадке
В проектах по автоматизации, нестандартным рабочим станциям, транспортным системам и модульным линиям клиент обычно оценивает не то, насколько «сложно выглядит» отдельная деталь, а то, сколько времени инженеры по сборке потратят, чтобы реально привести всё оборудование в рабочее состояние.
Для монтажных плит, кронштейнов, оснований, соединительных блоков, направляющих элементов и деталей паллетного типа мы в первую очередь смотрим на посадочные отверстия, сборочные базовые плоскости, взаимное положение и повторяемость установки. Цель — уменьшить зависимость от ручной подгонки, прокладок и длительной выверки индикатором на месте.
Для многих automation equipment parts время проекта съедает не само CNC machining, а то, как ошибки сборки на системном уровне постепенно накапливаются. Поэтому мы стараемся ещё на стадии технологического планирования сконцентрировать точность на интерфейсах, которые действительно влияют на assembly efficiency и changeover convenience, чтобы ваша команда тратила время на такт оборудования и стабильность процесса, а не на повторяющийся поиск причины, почему «кронштейн снова чуть-чуть не совпал».
2. Valve body и детали для fluid control: акцент не на внешней форме, а на герметичности, внутренних каналах и долгосрочной стабильности
Для valve body, manifold block, посадочных элементов fluid control, корпусов соединений и деталей с резьбовыми уплотнительными структурами клиенту важно не то, насколько «похожа форма», а то, будут ли уплотнительные поверхности, внутренние отверстия, резьбы и проточные каналы стабильно работать в реальных условиях.
Многие такие детали на стадии образца выглядят проходными, но скрытые проблемы проявляются уже на pressure test, life test или в реальной рабочей среде. Поэтому в подобных проектах мы фокусируемся не на усреднённо одинаковом отношении ко всем поверхностям, а на тех зонах, которые напрямую связаны с функцией.
Это включает roughness уплотнительной поверхности, размеры критических внутренних отверстий, точность резьб, состояние кромок у отверстий, остатки после обработки в проточных каналах и сборочные контактные поверхности. Такой подход помогает обсуждать проект с точки зрения реальной работы детали, а не только по внешнему контуру.

3. Детали для оснастки, fixture и jig: реальная ценность проявляется на 50-й и 500-й установке
Базовые плиты fixture, locating blocks, прижимные элементы, направляющие детали, ограничители и опоры для jig часто не являются самыми дорогими позициями в заказе, но именно они способны дольше всего усиливать проблему в производстве, если исходно не продуманы базовые отношения, износ и логика замены.
Для fixture parts и jig components способность установить первый образец — это только минимальный порог. Намного важнее repeatability после множества циклов зажима, устойчивость позиционирования и удобство обслуживания. Многие проекты оснастки проваливаются не из-за идеи конструкции, а из-за того, что после обработки не были заранее продуманы базовые связи, путь износа и схема замены.
При работе с такими деталями мы в первую очередь учитываем повторяемость базирования в долгосрочном использовании, состояние контактных поверхностей, способность быстро восстановить исходное положение после разборки и то, насколько легко заменить элемент во время обслуживания. Для клиента это означает, что fixture будет не просто «работать сегодня», а не заставит заново проходить цикл низкоэффективных проб и переналадок при смене инструмента, повторной сборке или переходе на другую партию.

4. Электронные, тепловые и корпусные детали: найти реальный баланс между сборкой, внешним видом и тепловым управлением
Сложность electronic structural parts, heat sink related parts, корпусов, монтажных кожухов, панелей и enclosure parts обычно не в том, можно ли физически изготовить деталь, а в том, как одновременно удержать сборочную совместимость, требования к внешнему виду и тепловые характеристики.
Во многих таких проектах попытка задать сверхмалые допуски на все размеры одновременно приводит только к росту стоимости, тогда как действительно важные интерфейсы, влияющие на structural strength, assembly efficiency и heat dissipation, оказываются размыты. Поэтому для enclosure parts, housing parts, electronics machined components и теплопроводящих элементов мы предпочитаем распределять бюджет точности на реально критичные зоны.
Обычно это монтажные базовые поверхности, теплопередающие контактные области, критические отверстия, видимые поверхности и функциональные границы. Цель не в том, чтобы сделать чертеж «везде одинаково сверхточным», а в том, чтобы поведение прототипа, массовой сборки и фактической эксплуатации было максимально близким к замыслу конструкции и ожиданиям симуляции.
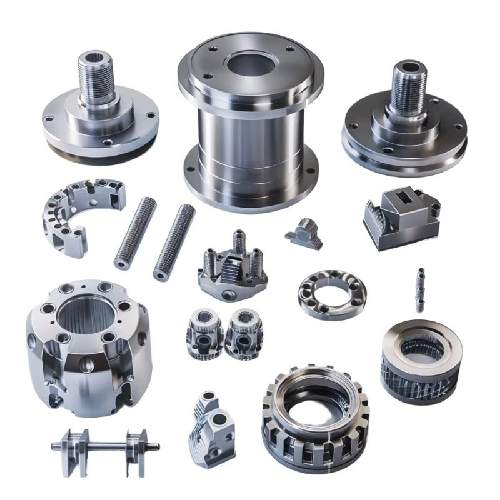
1. Детали для автоматизационного оборудования
Для automation equipment parts критично не только изготовление детали, но и то, сколько времени команда сборки потратит на выверку, прокладки и повторную настройку оборудования.[web:44]
Загрузить чертежи для автоматизацииПосмотреть полное описание деталей для автоматизации ⌄
Для монтажных плит, оснований, кронштейнов, соединительных блоков и направляющих элементов мы в первую очередьОсобое внимание мы уделяем точности расположения и посадки соединительных отверстий, качеству базовых поверхностей и повторяемой точности установки деталей при многократном монтаже, чтобы уменьшить ручную подгонку и длительную выверку на площадке.
Мы стараемся заранее сфокусировать точность на интерфейсах, которые реально влияют на assembly efficiency и changeover convenience, чтобы ваша команда занималась тактом и стабильностью линии, а не повторным поиском причин монтажного смещения.
2. Valve body и fluid control детали
Для valve body и manifold block ключевыми являются герметичность, внутренние отверстия, резьбы и стабильная работа проточных каналов в реальных условиях.[web:43]
Загрузить чертежи fluid control деталейПосмотреть полное описание fluid control деталей ⌄
Такие детали часто проходят образец, но реальные риски проявляются на pressure test, life test или в рабочей среде. Поэтому мы фокусируемся на roughness уплотнительных поверхностей, критических внутренних отверстиях, резьбах и остатках обработки в каналах.
Это помогает обсуждать проект с точки зрения реальной функции детали, а не только внешней формы или среднего качества по всем поверхностям одновременно.
3. Fixture и jig детали
Для fixture parts и jig components настоящая ценность определяется не первой установкой, а repeatability, стабильностью базирования и удобством обслуживания после множества циклов.[web:42][web:44]
Загрузить чертежи fixture и jigПосмотреть полное описание fixture и jig деталей ⌄
Мы учитываем базовые отношения после обработки, путь износа, контактные поверхности и возможность быстро вернуть исходное положение после разборки.
Это помогает избежать повторного цикла проб, переналадок и поиска стабильного позиционирования при смене инструмента, повторной сборке или переходе между партиями.
4. Электронные, тепловые и корпусные детали
Для enclosure parts, housing parts и heat sink related parts важно сбалансировать сборку, внешний вид и тепловое управление, а не просто задавать сверхмалые допуски на все размеры сразу.[web:42][web:66]
Загрузить чертежи корпусных деталейПосмотреть полное описание корпусных и тепловых деталей ⌄
Мы стараемся распределять бюджет точности на действительно критичные интерфейсы: монтажные базовые поверхности, зоны теплопередачи, критические отверстия, видимые поверхности и функциональные границы.
Такой подход помогает приблизить поведение прототипа, серийной сборки и реальной эксплуатации к исходному замыслу конструкции, вместо того чтобы распылять требования по точности на все размеры без приоритета.
Реальный завод и реальная производственная среда
Для проектов по точной механической обработке важны не только цена и срок поставки.
Посмотреть, что подтверждают эти фотографии производства
Заказчики также оценивают, стоит ли за предложением реальный завод, реальное оборудование и стабильная производственная среда. Эти фотографии помогают нагляднее показать нашу производственную базу и способность стабильно выполнять проекты.

Реальный вход на завод
Фотография входа на завод помогает быстро подтвердить, что перед клиентом не просто онлайн-витрина.
Посмотреть полное описание производственной площадки
Это реальная производственная система с фактической операционной деятельностью, возможностью приёма клиентов и поддержкой проектов по механической обработке на постоянной основе.

Общий обзор производственной среды
Реальные фотографии заводской среды помогают клиенту быстрее понять нашу производственную базу и уровень организации на площадке.
Посмотреть полное описание производственной среды
Такой материал также помогает оценить стабильность долгосрочных поставок, внутреннюю координацию рабочих зон и готовность к серийному изготовлению деталей по чертежам.

Стабильный производственный цех
Фотографии цеха усиливают доверие к непрерывности производства, наличию оборудования и стабильности исполнения заказов.
Посмотреть полное описание производственного цеха
Такой формат особенно важен для заказчиков, которым нужен надёжный поставщик для серийных механических компонентов, индивидуальных деталей и длительных производственных программ.