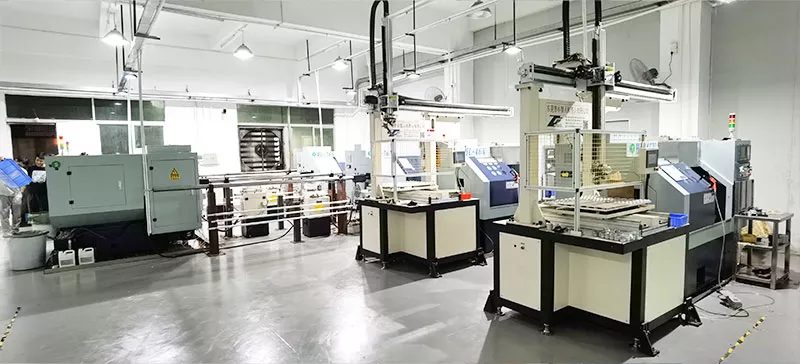
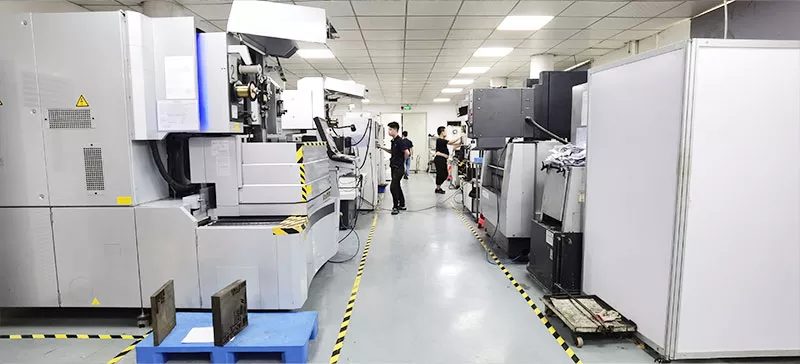
Пятиосевая обработка — это не только «сделать деталь», но и обеспечить качество на уровне требований глобальных заказчиков
Перед тем как запускать five‑axis CNC machining, важно понять, где пятиосевая обработка действительно снижает риск по точности и стабильности, а где достаточно трёхосевой схемы с несколькими установами.
Загрузить чертежи для расчёта стоимостиРекомендации Почему пятиосевая обработка — это инструмент для управления риском, а не просто сложная геометрия
Наша позиция проста: ценность five‑axis CNC machining заключается не в том, чтобы «выточить максимально сложную форму», а в том, чтобы обеспечить управляемую цепочку точности для critical components по требованиям глобальных OEM‑клиентов.
01|Сначала решить, «нужна ли пятиосевая обработка», а уже потом обсуждать цену за пятиосевую деталь
Многие инженеры, проектируя сложные детали, спрашивают себя: действительно ли нужен five axis CNC machining, или достаточно трёхосевой обработки с несколькими установами.
Как мы принимаем решение Алгоритм оценки «нужна ли пятиосевая обработка» для конкретной детали
Когда мы получаем сложную деталь или critical component, первый шаг — не коммерческое предложение, а анализ «нужна ли пятиосевая обработка» именно в этом случае.
Мы рассматриваем сборочные связи, GD&T (geometric dimensioning and tolerancing) и общую цепочку точности системы, чтобы определить, какие элементы необходимо обрабатывать в одной системе координат и за один установ, а какие допускают надёжную обработку на трёх- или четырёхосевом оборудовании с несколькими переустановками.
На основе этого сравниваем three‑axis machining, 3+2 indexed machining и simultaneous five‑axis machining по стоимости, срокам и batch‑to‑batch повторяемости, а не выдаём формальный ответ «это можно делать только на пятиосевом станке».
Для многих на вид «очень сложных» complex parts мы прямо говорим:
если сложность ограничивается локальными глубокими карманами и простыми фасками, деталь можно надёжно выполнить на трёхосевом станке при грамотной оснастке и маршруте обработки;
если же в одной детали совмещены многогранные сборочные базы, взаимосвязанные tight tolerance отверстия и свободные поверхности, тогда five‑axis machining в режиме single‑setup действительно снижает риск накопленных ошибок при многократных установах.
В результате вы получаете не просто фразу «это нужно делать на пятиосевом станке», а сравнительный анализ «без пяти осей / комбинированная схема / обязательная пятиосевая обработка», который можно обсудить с внутренними технологами и закупками, не следуя слепо позиции поставщика.

02|Разбиваем «пятиосевую деталь» на конкретные функциональные элементы и точки риска
Мы считаем, что ценность five‑axis CNC machining — в управлении рисками по ключевым функциональным зонам, а не в демонстрации сложной геометрии.
Типы пятиосевых деталей Какие функциональные группы деталей мы выделяем при планировании технологии
Вместо общих фраз «мы хорошо обрабатываем импеллеры и сложные поверхности» мы делим типичные пятиосевые детали на серии с чётко сформулированными функциями и рисками.
Многогранные монтажные базы (multi‑face mounting base / structural baseplate). Такие детали несут направляющие, серводвигатели, редукторы и другие модули и фактически являются «скелетом» системы. Здесь мы предпочитаем simultaneous 5 axis machining или трёхосевую обработку по 3+2‑схеме, чтобы за один установ выполнить все сборочные базы, установочные отверстия и ключевые посадочные поверхности, минимизируя разрушение баз последующими операциями.
На чертеже это выглядит как «куб с дополнительными гранями и отверстиями», но как только базу теряют, вы тратите часы на выверку, подкладки и повторные измерения — и это часто дороже, чем экономия на станочном времени.
Детали со сквозными наклонными отверстиями и глубокими карманами (angled holes & deep cavities / deep pockets). Для таких конструкций мы уделяем особое внимание жёсткости инструмента, вылету, отводу стружки и тепловым деформациям. Наклоняя деталь или шпиндель, мы добиваемся более благоприятного угла резания и используем более короткий и жёсткий инструмент для обработки глубоких карманов и undercuts, снижая риск вибраций, ступенчатых следов и дрейфа размеров.
В программе пятиосевой обработки закладываются промежуточные измерения ключевых размеров и корректировки, чтобы избежать «роста» или «усадки» детали после длительных циклов резания с высоким тепловыделением.
Сложные и свободные поверхности (complex geometries / freeform surfaces). В системах движения, оптических платформах и каналах для потоков такие поверхности напрямую определяют расход, жёсткость и направляющую точность. Мы делим их на области, где действительно нужна высокоточная пятиосевая синхронная обработка, и зоны, допускающие трёхосевую интерполяцию или грубую обработку с последующей доводкой.
Таким образом, время пятиосевого станка и точность расходуются только на критические surfaces, а правильно подобранные траектории и step‑over позволяют держать surface finish и формо‑позиционные отклонения на уровне, который работает в реальной сборке, а не только в CAM‑модели.
03|Пятиосевая обработка как инструмент снижения риска, а не «площадка для демонстрации возможностей»
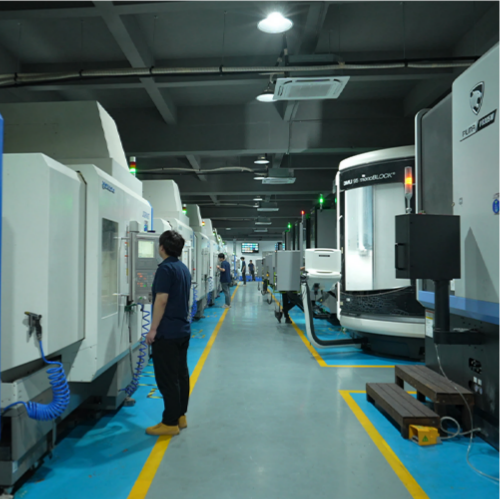
На этапе оценки проекта мы совместно определяем, какие critical components и какие GD&T‑размеры действительно должны фиксироваться на пятиосевом станке.
Фокус на критические элементы Как мы распределяем операции между пятиосевой и трёхосевой обработкой
Вместе с вами мы определяем детали, которые в системе действительно являются critical components и при выходе за допуск влияют на точность, надёжность или риск остановки оборудования.
Мы отделяем GD&T‑размеры, которые должны контролироваться максимально жёстко, от локальной внешней формы, и решаем, какие операции следует перенести на пятиосевую обработку для фиксации цепочки точности, а какие оставить на трёхосевой обработке, токарных, шлифовальных или листовых операциях.
Мы сознательно отказываемся от чисто «показательных» деталей с экстремальной формой и предпочитаем загружать пятиосевые мощности компонентами, которые реально влияют на system stability, repeatability и long‑term drift.
Для вас это означает, что вы не просто передаёте поставщику набор сложных 3D‑моделей, а совместно используете five‑axis CNC machining как «тяжёлый инструмент» для точного устранения ошибок сборки, неопределённости по срокам и риска рекламаций, которые отнимают время и ресурс команды.
04|Какие пятиосевые детали особенно выгодно передать нам
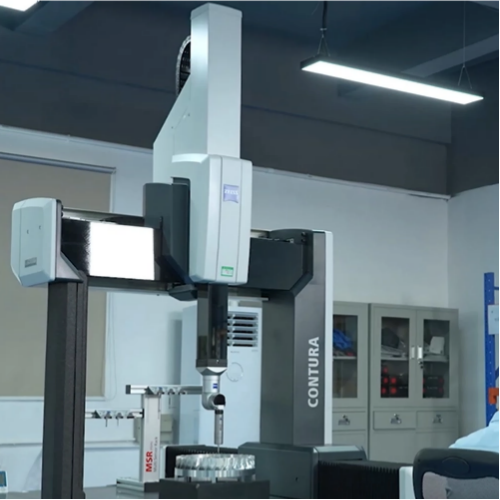
Если в вашем проекте есть детали с несколькими базами, глубокими карманами, сложными каналами и tight tolerance по GD&T, их разумно вынести на внешнюю five‑axis machining.
Типичные сценарии В каких случаях передача пятиосевых деталей освобождает ваши ресурсы
Особенно выгодно передавать нам пятиосевые детали, когда:
одна деталь совмещает несколько сборочных баз, установочные отверстия и уплотняющие поверхности, и необходимо контролировать их взаимное положение в единой системе координат — такие structural base и housing напрямую влияют на геометрию всего узла;
в ограниченном объёме сосредоточены глубокие карманы, многократные angled holes, under‑cuts и сложные каналы, и для трёхосевой обработки потребовалось бы 4–6 установов, что увеличивает риск накопленных ошибок для complex parts;
по плоскостности, параллельности, перпендикулярности и соосности заданы tight tolerance, и эти GD&T напрямую влияют на точность движения или герметичность критических структурных элементов;
внутренняя механообработка уже загружена, ключевые three‑axis и five‑axis станки заняты серийной продукцией, и сложно выделить стабильные окна под новые проекты или опытные партии.
В таких ситуациях передача нам five‑axis CNC прецизионной обработки позволяет разгрузить ваши станки и команду от «высокорисковых» critical components и сосредоточиться на системной интеграции и разработке новых продуктов, одновременно снижая риск разброса качества при работе с несколькими подрядчиками.
05|Начните с одного типового critical component — не обязательно сразу выводить весь объём пятиосевых деталей
Для старта достаточно выбрать 1–2 наиболее показательных critical components и на практике оценить наш подход к five‑axis machining и управлению рисками.
Пилотный запуск Как протестировать сотрудничество по пятиосевой обработке на небольшом объёме
Вам не нужно сразу передавать весь перечень пятиосевых деталей. Выберите одну многогранную монтажную базу, одну деталь с глубокими наклонными отверстиями или опорную плиту, особенно чувствительную к цепочке точности.
Передайте нам STEP / IGES / PDF‑чертежи и информацию о примерном графике закупок и вариантах сборки. Мы сначала дадим рекомендации по «нужна ли пятиосевая обработка и в каком объёме», оценим риски, а затем обсудим цену и срок поставки.
Так инженерная и закупочная команды смогут в контролируемом масштабе реально оценить, чем отличается наш подход к five‑axis machining, complex parts и управлению рисками по critical components.
Поддержка 5-осевой обработки для более сложных деталей
5-осевая обработка обычно применяется для более сложных конструкций, задач с повышенной гибкостью базирования и проектов, где требуется многосторонняя обработка с более высокими требованиями к геометрии. Фотографии на странице должны усиливать именно это ключевое представление, а не просто показывать обычный цех.